La camera di combustione della testata cilindri, ospita valvole e candele, forma passaggi del ref...
Notizie del settore
Casa / Notizia / Notizie del settore / Zinc Alloy Die Castings: Alloys, Benefits, Applications & Design Guide

Le pressofusioni in lega di zinco offrono una combinazione che pochi materiali di produzione possono eguagliare: resistenza e tenacità sufficienti per i componenti di sicurezza automobilistici, oltre a pareti sottili, tolleranze strette e superficie liscia richieste dall'hardware decorativo e dagli alloggiamenti elettronici. La conclusione pratica è semplice. Se il pezzo sta nella tua mano e il volume di produzione è elevato, La pressofusione della lega di zinco è solitamente il percorso più economico per ottenere una parte metallica durevole .
Lo zinco fonde a circa 420°C, riempie rapidamente le cavità complesse dello stampo e produce parti ripetibili con una lavorazione secondaria minima. Macchinari di precisione di Ningbo Yunmai, un produttore di pressofusione con progettazione e produzione interna di stampi, dal 2012 fornisce getti in lega di zinco insieme a componenti in alluminio e magnesio a clienti del settore automobilistico, delle comunicazioni, dell'illuminazione, dell'hardware e dei macchinari. Ciò che segue riflette le decisioni di produzione quotidiane, non solo le schede tecniche dei materiali.
La pressofusione della lega di zinco è un processo ad alta pressione in cui la lega di zinco fusa viene iniettata ad alta velocità in uno stampo di acciaio temprato. Il metallo si solidifica in pochi secondi e ogni ciclo della macchina produce una parte finita e dimensionalmente coerente. Poiché la fustella si riempie in una frazione di secondo, è possibile riprodurre dettagli fino a 0,3 mm e la coerenza da parte a parte rimane valida anche per lunghi cicli di produzione. È un metodo efficiente per la produzione di volumi medio-alti di parti complesse con sezioni sottili e caratteristiche di fusione come filettature, sporgenze e piccoli fori.
Le leghe da colata di zinco rientrano in due famiglie. Le leghe ZAMAK, che combinano zinco con alluminio, magnesio e talvolta rame, coprono la maggior parte delle parti di produzione. Le leghe ZA utilizzano un contenuto di alluminio più elevato per migliorare la resistenza alle temperature elevate e la resistenza allo scorrimento viscoso. Poiché ogni grado bilancia in modo diverso resistenza, duttilità, durezza e colabilità, la decisione sulla lega dovrebbe essere presa prima della progettazione dello stampo , non dopo la pubblicazione del disegno.
Quattro gradi coprono la grande maggioranza dei getti pressofusi di zinco oggi in produzione.
| Lega | % di alluminio | % di rame | Caratteristiche chiave | Applicazioni tipiche |
|---|---|---|---|---|
| Zama 3 | 3.5 - 4.3 | 0 | Miglior equilibrio completo tra resistenza, duttilità e colabilità; ottimi risultati di placcatura | Parti meccaniche generali, custodie, hardware |
| Zamak 5 | 3.5 - 4.3 | 0,75 - 1,25 | Maggiore resistenza e durezza rispetto a Zamak 3 | Componenti automobilistici, parti di macchinari |
| Zamak 2 | 3.5 - 4.3 | 2,5 - 3,5 | Massima resistenza e durezza tra i gradi ZAMAK; buone proprietà portanti | Ingranaggi, cuscinetti, supporti ad alto carico |
| ZA-8 | 8.0 - 8.8 | 0,8 - 1,3 | Resistenza al creep e resistenza migliorate a temperature elevate | Involucri e parti strutturali in prossimità di fonti di calore |
Le leghe speciali ad alta fluidità riducono lo spessore minimo della parete fino a circa 0,5 mm, il che è utile per schermi elettronici leggeri e parti decorative finemente dettagliate. Sono disponibili anche ZA-12 e ZA-27, ma di solito vengono presi in considerazione quando si decide la fusione per gravità o a bassa pressione; per la pressofusione convenzionale, i quattro gradi sopra indicati costituiscono il set pratico. Per la maggior parte dei componenti strutturali e hardware, tuttavia, Zamak 3 è il punto di partenza più sicuro: è il grado meglio documentato, con proprietà meccaniche prevedibili e comportamento della placcatura ben consolidato. Poiché la chimica delle leghe e gli standard di processo continuano ad evolversi, è necessario rivederli novità sul settore della pressofusione aiuta periodicamente gli ingegneri a mantenere aggiornate le loro specifiche.
Il caso dello zinco si manifesta in cinque vantaggi misurabili:
Per l'elettronica c'è un ulteriore vantaggio: lo zinco fornisce una schermatura naturale dalle interferenze elettromagnetiche, una proprietà che gli alloggiamenti in plastica possono ottenere solo con l'applicazione di rivestimenti conduttivi.
I getti pressofusi in lega di zinco compaiono in più settori di quanto la maggior parte degli acquirenti si renda conto.
Componenti automobilistici. I cilindri delle serrature, gli ancoraggi delle cinture di sicurezza, i meccanismi degli specchietti, gli alloggiamenti dei sensori e le piccole staffe sono tipiche parti in zinco. Sono piccoli ma rilevanti per la sicurezza, quindi la stabilità dimensionale e la consistenza del materiale sono fondamentali. Il nostro componenti automobilistici in lega di zinco vengono prodotti secondo tale aspettativa, solitamente con stampi progettati internamente per mantenere le tolleranze sotto controllo.
 Fornitori di componenti automobilistici personalizzati in lega di zinco, fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è fornitore cinese di componenti automobilistici in lega di zinco personalizzati e componenti automobilistici in lega di zinco... Visualizza il prodotto →
Parti elettroniche ed elettriche. Connettori, alloggiamenti di interruttori, terminali e micro-riduttori utilizzano lo zinco per la sua precisione dimensionale, la duttilità delle pareti sottili e la schermatura conduttiva. Quando un alloggiamento deve essere piccolo e schermato elettromagneticamente, lo zinco è spesso più economico della plastica con rivestimenti secondari. Esempi rappresentativi, compresi alloggiamenti e coperture con dettagli fusi, sono mostrati nel ns elettronica in lega di zinco e parti elettriche .
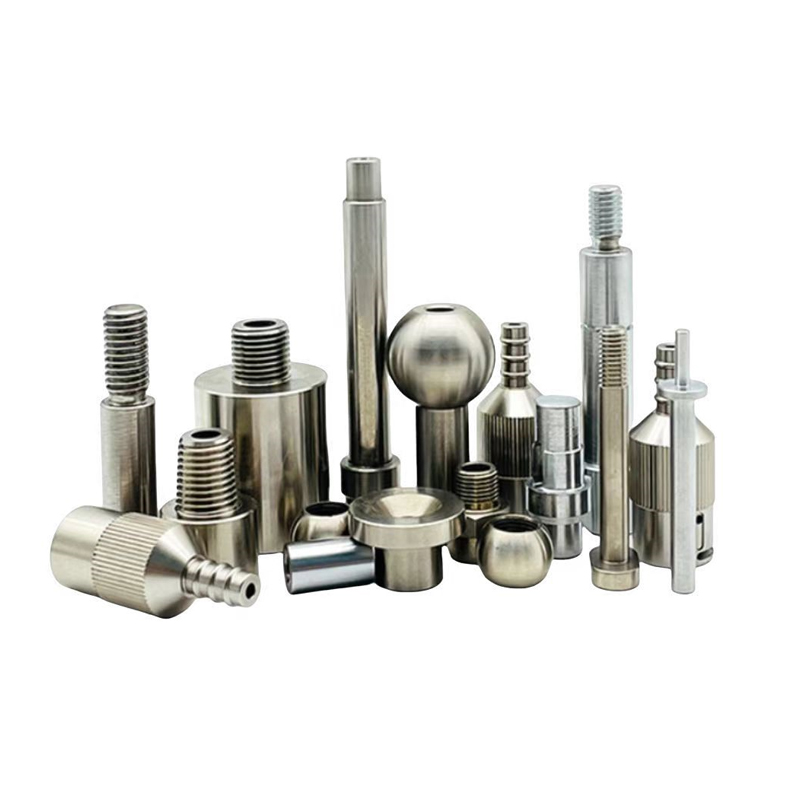 Fornitori di componenti elettrici e componenti elettrici in lega di zinco personalizzati, fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è fornitore cinese di componenti elettrici e componenti elettrici in lega di zinco personalizzati e fornitori di componenti elettrici e componenti elettrici in lega di zinco... Visualizza il prodotto →
Ferramenta e accessori per il bagno. La finitura superficiale è il fattore decisivo in questo settore. Le maniglie dei rubinetti, i soffioni della doccia, le serrature delle porte e l'hardware dell'armadio sono pressofusi in zinco perché il materiale riproduce dettagli fini e accetta finiture cromate, nichel spazzolato e PVD senza problemi di porosità. Il nostro Hardware in lega di zinco e accessori per il bagno sono gestiti come una linea dedicata, poiché la qualità della finitura dipende dalla qualità della fusione controllata e da matrici ben progettate.
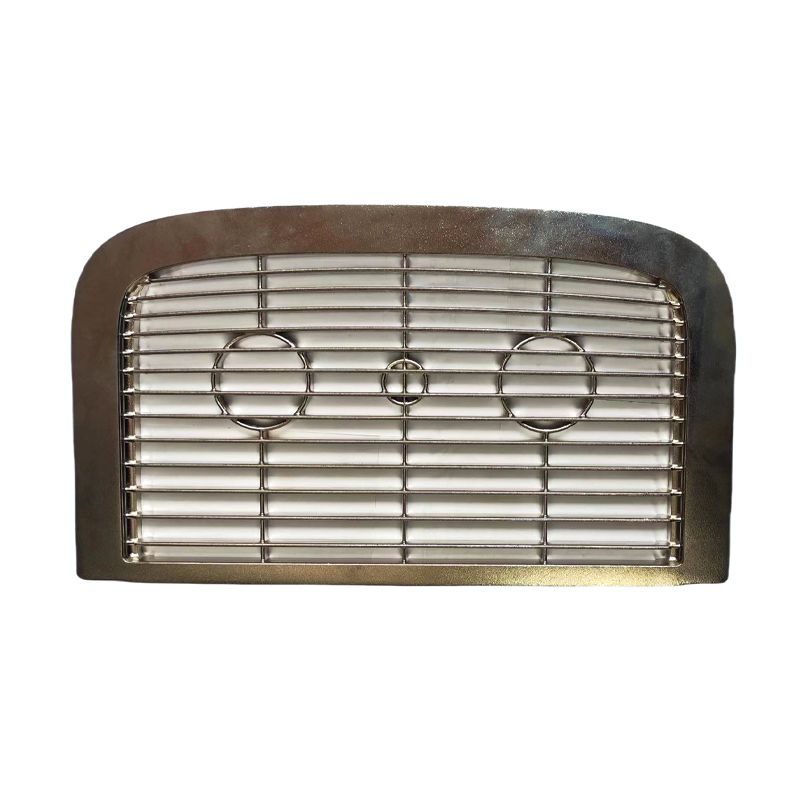 Fornitori di hardware e accessori per il bagno personalizzati in lega di zinco, fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è fornitore cinese di hardware in lega di zinco e accessori per il bagno personalizzati e hardware in lega di zinco ... Visualizza il prodotto →
Macchinari e parti industriali. Raccordi pneumatici, leve, ingranaggi, camme e piccoli componenti di pompe si affidano alle proprietà portanti e antiusura dello zinco, che consentono il contatto diretto metallo con metallo nei meccanismi a movimento lento senza boccole separate. Al di là di questi settori, lo zinco è presente anche negli utensili manuali, nei connettori industriali e nelle finiture decorative, dove la qualità della placcatura e la consistenza dimensionale contano più della resistenza grezza.
In genere, mantenere le pareti quanto più uniformi possibile da 0,8 a 1,5 mm per le parti strutturali. Cambiamenti improvvisi di spessore creano avvallamenti e porosità interna, perché le sezioni spesse rimangono fuse più a lungo e attirano il materiale dalla superficie. Laddove è necessaria una maggiore rigidità, aggiungere nervature anziché aumentare lo spessore della parete.
Progettare con almeno 0,5° di sformo sulle pareti della cavità e da 1° a 1,5° sui nuclei, in modo che la parte si stacchi in modo affidabile dallo stampo. Gli angoli interni necessitano di raggi generosi; gli angoli acuti concentrano lo stress e il flusso lento del metallo, producendo difetti sia estetici che meccanici. La moderna analisi del flusso dello stampo identifica i problemi di riempimento e solidificazione prima che l'acciaio venga tagliato, motivo per cui un nuovo stampo non dovrebbe mai essere approvato senza la revisione della simulazione.
Specificare le tolleranze in base alla funzione. Un punto di partenza pratico è ±0,05 mm sulle superfici di accoppiamento e valori più rilassati altrove, evitando il costo di disegni inutilmente stretti. Filettature, asole e elementi di inserimento a pressione possono solitamente essere fusi direttamente. Se la parte verrà placcata, ricordare che i sistemi decorativi di cromo e nichel aggiungono diversi micron alla superficie e possono influire sulle dimensioni di aderenza.
La regola della decisione rapida: scegliere lo zinco per pezzi piccoli, complessi e di alta precisione; scegli l'alluminio per parti strutturali grandi e leggere che sopportano temperature di servizio più elevate.
Pochi numeri rendono concreto il compromesso. Il punto di fusione dello zinco di circa 420°C consente cicli più rapidi e in genere due o tre volte la durata dello stampo di uno strumento equivalente in alluminio. Lo zinco può essere colato con pareti fino a 0,5 mm, mentre l'alluminio generalmente necessita di almeno 1,5 mm per evitare scorrimento a freddo e porosità. Lo zinco fornisce inoltre una maggiore resistenza agli urti e una migliore superficie come fusione. I vantaggi dell'alluminio sono la sua densità, inferiore di circa un terzo, e le sue prestazioni più elevate a temperature elevate.
Sono comuni i progetti misti: un grande alloggiamento in alluminio abbinato a piccole staffe in zinco o un meccanismo in zinco all'interno di un telaio in alluminio. Entrambi i metalli hanno il loro posto e produrli entrambi ci consente di consigliarli in base alla funzione piuttosto che all'attrezzatura disponibile. Per un confronto equo dei costi, modella il costo della parte finita includendo l'ammortamento degli utensili, il tempo di ciclo, le operazioni secondarie e la finitura, anziché confrontare solo il prezzo del materiale per chilogrammo.
Il fattore più importante in termini di costi e tempi di consegna è se il fornitore progetta e costruisce lo stampo internamente. Quando la progettazione degli stampi, la realizzazione degli utensili e la fusione vengono gestiti da aziende separate, le tolleranze diventano una negoziazione anziché una decisione ingegneristica. Un fornitore che controlla l'intera filiera comprime i tempi e si assume la chiara responsabilità del risultato.
Prima di selezionare un partner, poni queste cinque domande:
Una fonderia con un'ampia esperienza applicativa apporta la disciplina del processo ai piccoli pezzi di precisione. I produttori di stampi che hanno costruito stampi per alloggiamenti di trasmissione, componenti di comunicazione e parti di illuminazione comprendono il controllo termico e l'espulsione in modo da prevenire problemi a valle. Segui il nostro notizie aziendali per aggiornamenti sugli strumenti e sulle capacità di produzione.
Con la lega giusta, il design giusto dello stampo e un partner che li controlla entrambi, le pressofusioni in lega di zinco rimangono uno dei processi di formatura dei metalli più affidabili ed economici disponibile per i produttori.

La camera di combustione della testata cilindri, ospita valvole e candele, forma passaggi del ref...

Il coperchio della staffa dell'albero a camme protegge la posizione dell'albero a camme...

Il cambio in alluminio stampando il cambio muffa i requisiti più critici: 1. Le proprietà del ...

Stampo per alloggi per trasmissione per trasmissione da stampo per la trasmissione EM è progettat...

Gli stampi per gli alloggiamenti posteriori della trasmissione sono fondamentali per la produzion...

La transimissione di Seres adotta una struttura di cavità complessa; Sistema di raffreddamento ad...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tutti i diritti riservati
