La camera di combustione della testata cilindri, ospita valvole e candele, forma passaggi del ref...
Notizie del settore
Casa / Notizia / Notizie del settore / Magnesium Alloy Die Castings: Process, Properties, and Mold Design Essentials

Le pressofusioni in lega di magnesio rappresentano la risposta più diretta quando un componente metallico strutturale deve perdere peso senza sacrificare rigidità, precisione dimensionale o prestazioni termiche. Il magnesio è il metallo strutturale più leggero per uso industriale con circa 1,74 g/cm³, che lo rende circa un terzo più leggero dell'alluminio. Uno stampo per pressofusione di magnesio progettato correttamente può contenere sezioni di parete inferiori a 1,5 mm e produrre comunque pezzi fusi con resistenze alla trazione comprese tra 200 e 230 MPa. La lega da sola però non garantisce una buona parte; il design dello stampo, la finestra del processo e l'esperienza ingegneristica del fonditore determinano se il progetto verrà eseguito senza intoppi o si trasformerà in scarti.
La pressofusione della lega di magnesio è un processo ad alta pressione che inietta il magnesio fuso ad alta velocità in una cavità di acciaio temprato. Le pressioni di iniezione variano comunemente da 10 a 70 MPa e la cavità si riempie in millisecondi, ovvero il modo in cui nervature sottili, sporgenze di montaggio e geometria interna complessa possono essere fusi anziché lavorati.
La maggior parte dei componenti di medie e piccole dimensioni in magnesio vengono eseguiti su macchine a camera calda, dove il sistema di iniezione rimane immerso nella lega fusa, mantenendo il metallo a una temperatura stabile e riducendo i tempi del ciclo. Le fusioni più grandi vengono solitamente eseguite su macchine a camera fredda, che versano una quantità misurata di lega in un manicotto prima dell'iniezione. Entrambe le configurazioni si basano sugli stessi principi fondamentali: riempimento rapido della cavità, solidificazione rapida, raffreddamento controllato ed espulsione pulita dall'utensile. Durante la fusione viene utilizzato gas protettivo per limitare l'ossidazione e la fusione viene gestita senza fondenti in modo che le inclusioni rimangano sufficientemente basse da garantire proprietà meccaniche costanti.
Dopo l'espulsione, le parti passano attraverso la rifilatura, la sbavatura e, in molti casi, la lavorazione CNC fino alla tolleranza finale. Il magnesio è facilmente lavorabile, il che è uno dei vantaggi pratici del materiale, ma la lavorazione deve essere eseguita con adeguate misure di sicurezza antincendio perché i trucioli fini di magnesio sono infiammabili. La finitura superficiale, dal rivestimento di conversione alla verniciatura, segue la lavorazione e fa parte delle specifiche del prodotto consegnato.
La scelta della lega è la prima decisione con conseguenze durature, perché le differenze tra le comuni leghe di magnesio sono maggiori di quanto suggeriscano i loro nomi. La tabella seguente riassume i gradi standard utilizzati nella pressofusione di produzione.
| Lega | Resistenza alla trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Applicazioni tipiche |
|---|---|---|---|---|
| AZ91D | 230 | 150 | 3 | Alloggiamenti, staffe, coperture, parti strutturali a parete sottile |
| AM60B | 220 | 130 | 8 | Parti automobilistiche e strutturali resistenti agli urti |
| AM50A | 200 | 110 | 10 | Componenti ad alta duttilità, telai dei sedili, supporti |
| AE42 | 230 | 140 | 10 | Parti resistenti allo scorrimento vicino al calore del motore o del cambio |
AZ91D rimane il prodotto predefinito per la maggior parte degli alloggiamenti, staffe, coperture e parti strutturali generali perché combina eccellente colabilità, resistenza prevedibile e prestazioni di corrosione accettabili una volta rivestito. AM60B e AM50A scambiano circa il 10-15% della resistenza alla trazione con un allungamento da due a tre volte superiore, il che li rende le leghe giuste per parti soggette a urti, vibrazioni o carichi di flessione. L'AE42 è la lega da specificare quando un getto deve mantenere la sua forma in prossimità di calore sostenuto, poiché le sue aggiunte di terre rare forniscono una resistenza allo scorrimento oltre ciò che può offrire l'AZ91D.
La resistenza alla corrosione è spesso fraintesa nel magnesio. Il magnesio nudo non è un campione di corrosione, ma la lega giusta abbinata a un rivestimento di conversione corretto offre prestazioni accettabili in ambienti interni e nella maggior parte degli ambienti automobilistici. Nella pratica, la scelta del rivestimento spesso conta più della lega e un fornitore che controlla sia il processo di fusione che quello di finitura fornisce un risultato più prevedibile.
Lo stampo pressofuso in magnesio è il luogo in cui si decide il successo di un programma per il magnesio. Le leghe di magnesio si solidificano più velocemente dell'alluminio, quindi lo stampo deve riempirsi, raffreddarsi e ventilare in modo da corrispondere al comportamento di congelamento rapido. L'acciaio per utensili è normalmente H13 o un grado equivalente per lavorazione a caldo, temprato e nitrurato in modo che la cavità sopravviva sia ai cicli termici che al flusso erosivo del metallo fuso.
Le regole di progettazione che contano di più sono le stesse che causano maggiori problemi di produzione se ignorate:
Un'officina che progetta e costruisce le proprie attrezzature risolve questi problemi prima che lo stampo raggiunga il reparto di produzione. Ecco perché gli acquirenti di parti in magnesio preferiscono sempre più lavorare con un produttore di pressofusione che progetta e costruisce internamente i propri stampi piuttosto che dividere attrezzature e colate tra due società separate. La qualità dello stampo si riflette anche nel costo per parte: uno strumento con inserti adeguatamente temprati, linee di raffreddamento abbinate e sistemi di espulsione durevoli mantiene il tempo di ciclo e la qualità della parte per centinaia di migliaia di stampi, mentre uno stampo poco ingegnerizzato si guasta presto e porta con sé il programma di produzione.
Il settore automobilistico è il mercato più grande ed esigente per i getti pressofusi in magnesio. Le staffe del piantone dello sterzo, gli alloggiamenti della trasmissione, i telai del cruscotto e le strutture dei sedili utilizzano tutti il magnesio perché rimuove il peso esattamente dove influisce sulla manovrabilità e sull'efficienza. Le piattaforme di veicoli elettrici stanno ampliando ulteriormente l’elenco, con alloggiamenti per e-drive e supporti strutturali che fino a qualche anno fa erano parti in alluminio. La gamma di componenti automobilistici in lega di magnesio prodotto da un fonditore specializzato illustra quanto strettamente queste parti integrino nervature, sporgenze di montaggio e caratteristiche di dissipazione del calore.
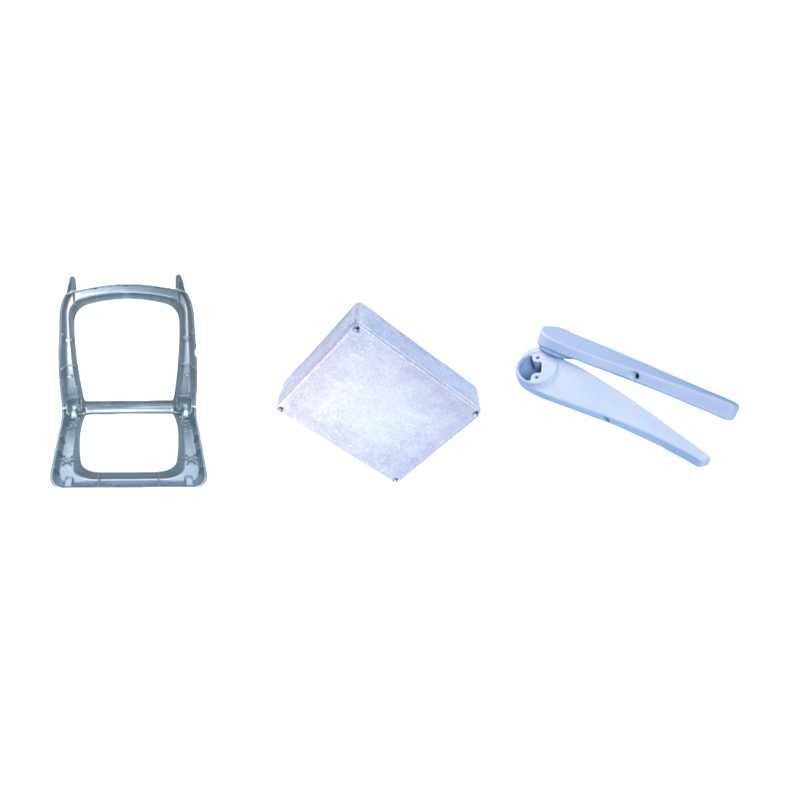 Fornitori di componenti automobilistici personalizzati in lega di magnesio, fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è un fornitore cinese di componenti automobilistici in lega di magnesio personalizzato e fornitori di componenti automobilistici in lega di magnesio... Visualizza il prodotto →
Le apparecchiature elettroniche e di comunicazione sono un altro importante utente. Il magnesio fornisce una schermatura naturale EMI e RFI, il che significa che una parete da 1,0 a 1,2 mm blocca le interferenze elettromagnetiche quasi quanto una parete in alluminio o zinco molto più spessa. Questa proprietà elimina la necessità di rivestimenti schermanti separati in molti alloggiamenti e coperture. Poiché le apparecchiature di comunicazione sono spesso installate all'aperto, l'alloggiamento in ghisa deve sopportare anche calore, umidità e carichi meccanici, il che spinge i progettisti a ricorrere al magnesio quando le parti in plastica non riescono a soddisfare i requisiti combinati.
Le attrezzature industriali e gli utensili elettrici sfruttano lo smorzamento delle vibrazioni del magnesio e la riduzione dell'affaticamento dell'operatore. Gli alloggiamenti dei motori, i coperchi degli ingranaggi e i corpi degli utensili manuali possono essere prodotti come pezzi fusi singoli con sporgenze di montaggio, nervature e alette di raffreddamento integrali. Esempi tipici mostrano quanta struttura può essere consolidata in una parte e la gamma della geometria pressofusioni in leghe di magnesio per apparecchiature industriali dimostra che il consolidamento nella pratica.
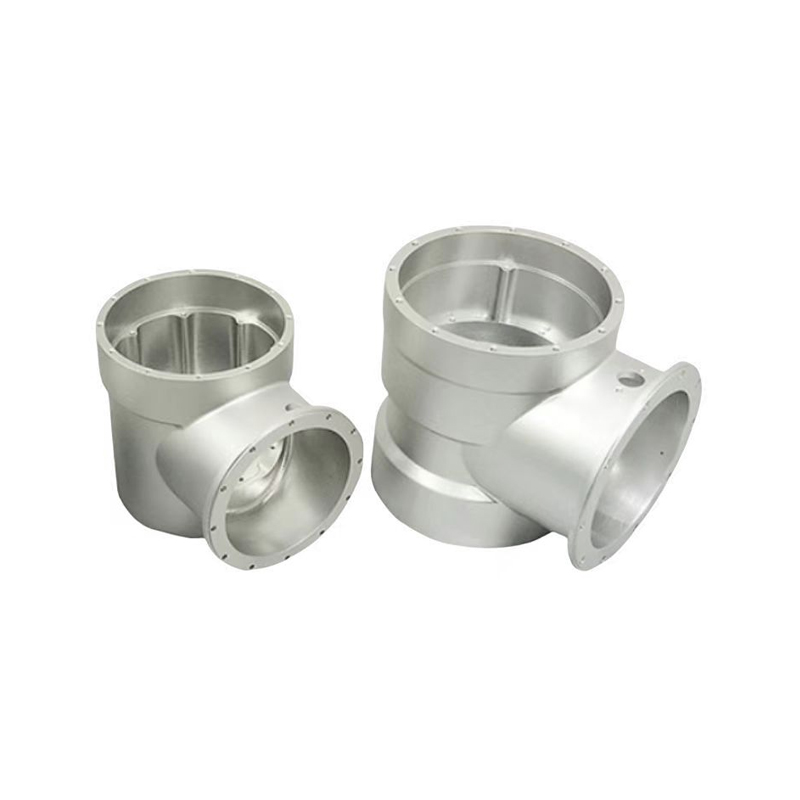 Fornitori di attrezzature industriali personalizzate in lega di magnesio, fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è un fornitore cinese di attrezzature industriali in lega di magnesio personalizzato e fornitori di attrezzature industriali in lega di magnesio... Visualizza il prodotto →
Custodie specialistiche, alloggiamenti ottici e piccoli componenti strutturali costituiscono una categoria più ampia di articoli in lega di magnesio ciò dimostra la flessibilità del materiale oltre il mainstream automobilistico e industriale.
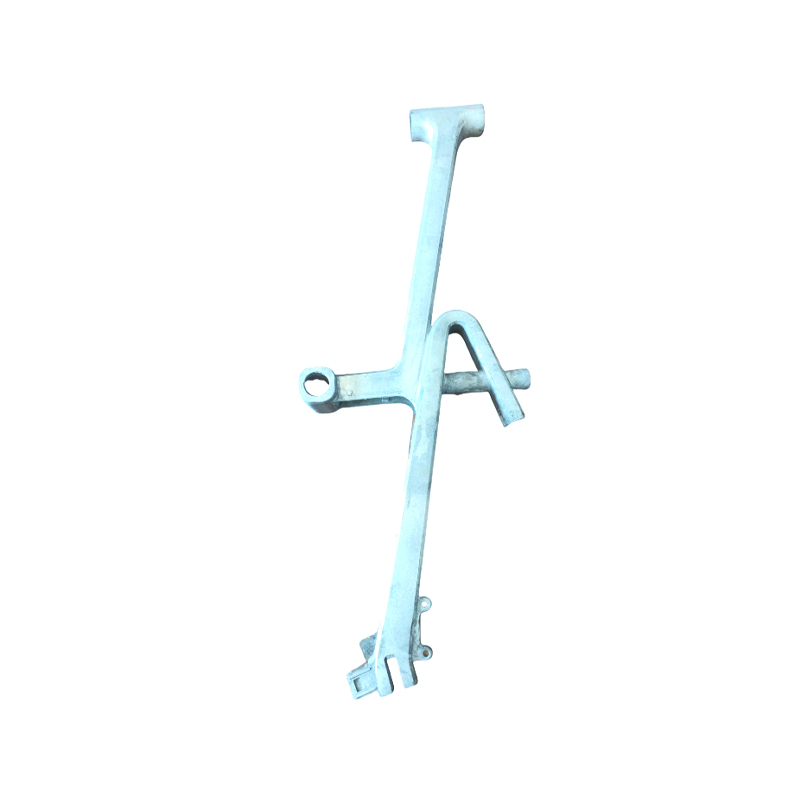 Articoli personalizzati in lega di magnesio Fornitori, Fabbrica Ningbo Yunmai Precision Machinery Co., Ltd. è fornitore cinese di articoli in lega di magnesio personalizzati e fabbrica di articoli in lega di magnesio. Elettromag... Visualizza il prodotto →
L'approvvigionamento di pressofusi in magnesio comporta alcune decisioni che non si applicano allo stesso modo ai progetti di alluminio o zinco.
I fornitori che progettano lo stampo ed eseguono il processo di fusione sotto lo stesso tetto tendono a cogliere questi punti correttamente, perché lo stesso team vede insieme la progettazione dello stampo, il comportamento del processo e i risultati dell'ispezione. Per gli ingegneri che compilano una rosa di fornitori, un follow-up pratico consiste nel verificare novità del settore sui materiali per pressofusione di magnesio e sulla tecnologia degli stampi per monitorare come si sta sviluppando il lato produttivo.
La decisione di utilizzare pressofusioni in lega di magnesio è solitamente guidata da semplici calcoli aritmetici: meno peso, pareti più sottili e tempi di ciclo più brevi. L'affidabilità di tale calcolo dipende in parti uguali dalla lega, dallo stampo e dalla disciplina del processo della fonderia. Specificare la lega in base ai requisiti meccanici misurati, rivedere il progetto dello stampo pressofuso in magnesio con la stessa attenzione del disegno del pezzo e richiedere dati che dimostrino che il processo è controllato. Quando queste condizioni sono soddisfatte, la pressofusione di magnesio è uno dei modi più convenienti per costruire parti metalliche leggere, rigide e complesse.

La camera di combustione della testata cilindri, ospita valvole e candele, forma passaggi del ref...

Il coperchio della staffa dell'albero a camme protegge la posizione dell'albero a camme...

Il cambio in alluminio stampando il cambio muffa i requisiti più critici: 1. Le proprietà del ...

Stampo per alloggi per trasmissione per trasmissione da stampo per la trasmissione EM è progettat...

Gli stampi per gli alloggiamenti posteriori della trasmissione sono fondamentali per la produzion...

La transimissione di Seres adotta una struttura di cavità complessa; Sistema di raffreddamento ad...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tutti i diritti riservati
